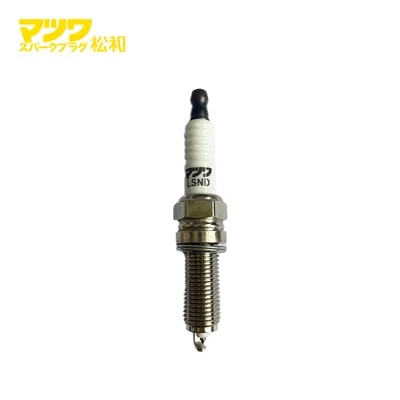
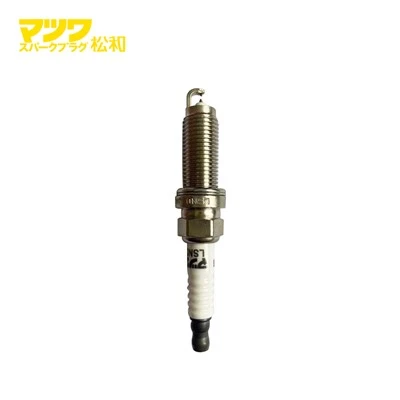
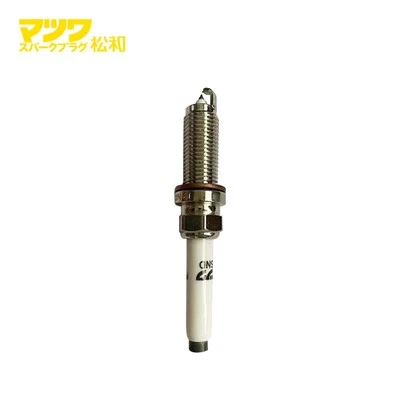
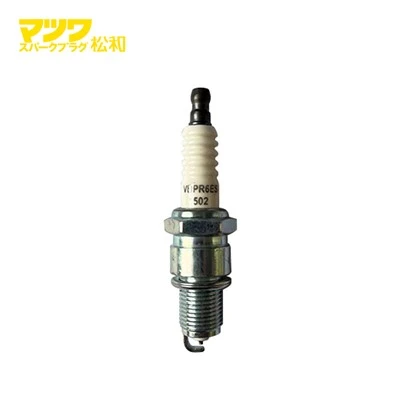
Як «серце» двигуна внутрішнього згоряння, продуктивність свічок безпосередньо впливає на ефективність двигуна, економію палива та рівні викидів. Для ентузіастів автомобілів, техніків з технічного обслуговування та професійних виробників дуже важливо розуміти різні методи складання свічок запалювання -, особливо повністю збитих (CKD) і напів-збитих (SKD) вузлів. У цій статті ми детально розглянемо характеристики, процеси, переваги та недоліки, а також застосовні сценарії цих двох режимів складання.
Частина перша: Основна будова та принцип роботи свічок запалювання
Перш ніж заглибитися в методи складання, нам спочатку потрібно зрозуміти основну структуру свічок запалювання:
- Центральний електрод: основний компонент, який витримує високу напругу та генерує електричні іскри
- Заземлюючий електрод: він утворює проміжок із центральним електродом, де стрибає електрична іскра
- Ізолятор: зазвичай виготовляється з керамічного матеріалу, він запобігає витоку струму
- Металевий корпус: забезпечує структурну підтримку та функції розсіювання тепла
- Ущільнювальна прокладка: забезпечує герметичність циліндра
- Клемна гайка: підключає котушку запалювання
Свічка запалювання запалює повітря-паливну суміш у циліндрі двигуна, генеруючи електричну іскру високої-напруги між двома електродами, що призводить до руху поршня.
Частина друга: Повне складання розібраних частин (CKD).
Визначення та характеристики
Збірка повного розбирання стосується методу виробництва, який починається з найпростіших сировинних матеріалів і деталей і повністю самостійно збирає свічки запалювання. Усі компоненти (металеві деталі, керамічні деталі, ущільнювальні матеріали тощо) постачаються в розібраному вигляді, а всі процедури обробки та складання виконуються на конвеєрі.
Потік процесу
Огляд і підготовка деталей
Перевірте точність розмірів, склад матеріалу та якість поверхні всіх вхідних незакріплених частин
Попередня-обробка електродних матеріалів (зварювання дорогоцінних металів, таких як іридій і платина)
Очищення та попередня обробка керамічних ізоляторів
Етап складання сердечника
Точно зберіть центральний електрод з ізолятором
Герметичність досягається за допомогою високо{0}}температурного герметика для скла
Запресовування металевого корпусу й вузла ізолятора-
Зварювання та формування заземлювальних електродів
Оздоблення та регулювання
Точне регулювання зазору між електродами (зазвичай 0,6-1,2 мм)
Очищення різьби та лікування від іржі
Візуальний огляд і обробка поверхні
Тестування продуктивності
Перевірка опору ізоляції (переконайтеся, що немає витоку)
Перевірка герметичності під тиском (імітація високого{0}}тиску всередині циліндра)
Тест іскри (перевірка ефективності іскри під фактично високим тиском)
Перевага
- Повний контроль якості: контролюйте якість кожної деталі з джерела
- Технологічна автономія: освоєння основних виробничих технологій і відсутність обмежень постачальників
- Гнучке налаштування: матеріали та процеси можна налаштувати відповідно до спеціальних вимог
- Потенціал контролю витрат: це може значно знизити вартість за одиницю під час велико-виробництва
Виклик
Високі початкові інвестиції: потрібні повні виробничі лінії та випробувальне обладнання
Високі технічні вимоги: необхідно володіти кількома професійними навичками (такими як обробка кераміки, точне зварювання тощо)
Ланцюг постачання є складним: потрібно керувати багатьма постачальниками сировини та деталей

Частина третя: Збірка напів-роздільних частин (SKD)
Визначення та характеристики
Напів-розібране складання стосується остаточного методу складання з використанням модулів або під-вузлів, які вже були частково попередньо-зібрані. У виробництві свічок запалювання це зазвичай означає придбання компонентів, які завершили основні частини (наприклад, герметизацію ізоляторів і центральних електродів), а потім продовження остаточного складання.
Звичайна напів{0}}розсипчаста форма
- Попередньо-запакований ізолятор: він включає центральний електрод, ізолятор і внутрішнє ущільнення
- Попередньо сформований металевий корпус: обробку різьби та термообробку завершено
- Попередньо-зварений електродний вузол: заземлюючий електрод приварено до корпусу
- Попередньо-компоненти ущільнювачів: прокладки та ущільнювачі поєднані
Потік процесу
Перевірка модуля
Перевірте цілісність і базову продуктивність попередньо-змонтованих модулів
Перевірте сумісність і відповідність розмірів між модулями
Основна збірка
Втисніть-попередньо інкапсульований ізолятор у металевий корпус
Встановіть клемну гайку та ущільнювальну прокладку
За потреби встановіть попередньо-зварений електрод заземлення
Налагодження та тестування
Остаточне регулювання електродного зазору
Основні тести продуктивності (стійкість, зовнішній вигляд)
Остаточна перевірка перед пакуванням
Перевага
- Низький поріг інвестицій: повний комплект виробничого обладнання не потрібен
- Швидкий запуск виробництва-: значне скорочення періоду будівництва виробничої лінії
- Низький технічний поріг: немає необхідності опановувати всі основні технології
- Спрощення ланцюга постачання: керуйте переважно кількома постачальниками модулів
Обмеження
- Контроль якості залежить від постачальників: ключова якість залежить від постачальників модулів
- Обмежений ступінь настроювання: обмежується специфікаціями доступних модулів
- Довгострокові-витрати можуть бути відносно високими: вартість закупівлі модулів зазвичай вища, ніж вартість сировини
- Технологічна залежність: основні технологічні інновації стримуються постачальниками модулів
Збірка повністю розібраних і напів{0}}розібраних свічок запалювання представляє дві різні виробничі філософії та бізнес-моделі. CKD пропонує повний контроль і довгострокові-економічні переваги, що робить його придатним для-великомасштабного спеціалізованого виробництва. SKD, з іншого боку, знижує поріг входу та початкові інвестиції, що робить його придатним для швидкого реагування ринку та середнього та малого -виробництва.
З технологічним прогресом і диверсифікацією ринкових вимог ці дві моделі не виключають одна одну, а можуть доповнюватись і співіснувати. Успішні підприємства часто гнучко обирають найбільш підходящу стратегію складання на основі власних технологічних можливостей, позиціонування на ринку та стратегічних цілей і навіть поєднують переваги двох моделей в одній виробничій системі.
Для споживачів, незалежно від обраного методу складання, кінцева продуктивність, надійність і довговічність свічок запалювання є ключовими. Розуміння відмінностей, що стоять за цими виробничими процесами, може допомогти нам зробити мудріший вибір, як виробникам, технікам з обслуговування чи кінцевим користувачам.
Відповідно до основної тенденції автомобільної електрифікації та інтелекту, технологія свічок запалювання все ще безперервно розвивається, і процес її виробництва також продовжуватиме інновації, продовжуючи відігравати незамінну ключову роль у двигунах внутрішнього згоряння - і, можливо, у майбутніх гібридних системах живлення. Фабрика свічок запалювання Songhe має 40 років виробництва та досвіду виробництва. Тепер ми надаємо деталі в повністю розібраному та напів-розібраному стані стабільно протягом тривалого часу. Ласкаво просимо друзі з усього світу на консультації та переговори!